English
 日本語
 русский
 Español
 Deutsch
Контент
- 1 Почему заводской аудит означает больше, чем лабораторные испытания
- 2 Ключевые области, которые необходимо охватить при аудите завода по производству устойчивых к порезам перчаток
- 3 Стандарты устойчивости к порезам: что должен подтвердить аудит
- 4 Точки контроля качества по всему производственному потоку
- 5 Качество покрытия и отделки: вторая половина истории
- 6 Красные флажки при аудите завода по производству устойчивых к порезам перчаток
- 7 Когда аудит выявляет передовые производственные возможности
- 8 Часто задаваемые вопросы
- 8.1 В чем разница между заводским аудитом и проверкой качества?
- 8.2 Как часто следует проверять фабрику по производству устойчивых к порезам перчаток?
- 8.3 Гарантирует ли заводской аудит, что каждая перчатка устойчива к порезам?
- 8.4 Какой уровень устойчивости к порезам следует указать при работе с металлами?
Когда партия устойчивых к порезам перчаток выходит из строя на производственной линии клиента, затраты редко ограничиваются бракованным товаром. Потери производственного времени, пробелы в соблюдении требований безопасности и бремя, связанное с поиском ресурсов, быстро накапливаются. Судя по нашей работе в качестве производителя защитных перчаток, управляющего собственным заводом в Ругао, провинция Цзянсу, основной причиной большинства сбоев при доставке является не дефектная конструкция перчаток, а недостающее звено между сертифицированным образцом и объемной поставкой. Чтобы устранить этот пробел, существует дисциплинированный аудит на заводе по производству устойчивых к порезам перчаток и действующая система контроля качества. Вывод прост: проверяйте фабрику на предмет последовательности, а не на один впечатляющий образец.
Почему заводской аудит означает больше, чем лабораторные испытания
Такие стандарты, как ANSI/ISEA 105 и EN 388, описывают возможности перчаток в лабораторных условиях. Они не гарантируют, что следующая тысяча пар будет вести себя так же. Аудит завода отвечает на другой вопрос: может ли этот производитель повторить сертифицированные показатели в больших объемах?
Структурированный аудит проверяет документированные процедуры, записи о калибровке оборудования и определенные точки проверки. Это также показывает, как завод реагирует, когда что-то выходит за рамки спецификаций. Например, предприятие, которое взвешивает перчатки во время вязания, улавливает смещение натяжения пряжи до того, как оно повлияет на готовую продукцию. Предприятие, которое проводит испытания только в конце, обнаруживает проблемы после того, как материалы и труд уже потрачены.
На хорошо управляемом заводе проблемы с качеством выявляются заранее. На приведенной ниже диаграмме показано типичное распределение дефектов, которые в конечном итоге влияют на готовую перчатку, в производственном потоке.
Доля устойчивых к порезам дефектов перчаток, впервые обнаруженных на каждом этапе проверки (иллюстративная схема).
Ключевые области, которые необходимо охватить при аудите завода по производству устойчивых к порезам перчаток
Эффективный аудит отслеживает цепочку создания стоимости от волокна до упакованной коробки. Покупателям следует структурировать визит вокруг четырех основных областей: получение материала, вязание, погружение или покрытие и окончательная проверка. В каждой области существуют свои критерии приемки и свои виды отказов.
| Область аудита | Точки проверки | Влияние производства |
|---|---|---|
| Входящий material | Тип и плотность волокна, записи о партиях состава покрытия, сертификаты поставщика. | Замена пряжи меняет производительность раскроя, даже если этикетка остается прежней. |
| Вязание process | Калибр машины, плотность стежков, интервалы измерения веса перчаток. | Незначительное смещение натяжения влияет на целостность бесшовных перчаток и окончательный результат разреза. |
| Погружение или покрытие | Вязкость суспензии, время выдержки, температурный профиль печи, продолжительность отверждения | Покрытие thickness and adhesion drive grip, abrasion, and measured cut performance |
| Финал inspection | Отбор проб на устойчивость к порезам, проверка размеров, визуальный контроль и проверка маркировки | Подтверждает поведение партии перед упаковкой и отправкой |
В отчете об аудите должно быть зафиксировано то, что наблюдалось на каждом проходе, а не только наличие на заводе руководства по качеству. Практический тест прост: может ли оператор на каждой станции описать критерии приемки, не читая плакат?
Стандарты устойчивости к порезам: что должен подтвердить аудит
Устойчивость к порезам – это не простое число. Покупатели из Северной Америки полагаются на ANSI/ISEA 105, который оценивает производительность от A1 до A9. Европейские покупатели используют стандарт EN 388, в котором указана числовая шкала от уровня 1 до 5. В двух системах используются разные принципы испытаний, поэтому перчатка, которая хорошо работает в соответствии с одним стандартом, может вести себя по-разному в соответствии с другим. Аудит должен подтвердить, по какому стандарту сертифицирован завод и распространяется ли отчет об испытаниях на текущую производственную линию.
| Аспект | АНСИ/МСЭА 105 (2016 г.) | ЕН 388 (2016) |
|---|---|---|
| Шкала уровня обрезки | от А1 до А9 | Уровень от 1 до 5 |
| Принцип тестирования | Томодинамометр, измеряет силу резания в граммах. | Тест на переворот: измеряет индекс резания по вращающемуся лезвию. |
| Общая промышленная спецификация | От A4 до A6 для работы с металлом и стеклом. | Уровень от 3 до 5 для сопоставимого воздействия |
| Охват отчета | Ладонь, а иногда и полная перчатка | Несколько образцов из разных областей перчаток |
Когда спецификация требует устойчивости к порезам A5, завод должен иметь возможность показать отчеты об испытаниях той же самой проверяемой производственной линии, а не просто образец, отправленный в лабораторию несколькими месяцами ранее. Хорошим примером этого уровня являются серые высокоэффективные устойчивые к порезам перчатки A5 13-го калибра, основной продукт в нашем ассортименте. Прежде чем зафиксировать спецификацию, покупатели должны также понять разницу между терминами «устойчивость к порезам» и «устойчивость к порезам». Эта тема рассматривается в нашей статье. отраслевой гид .
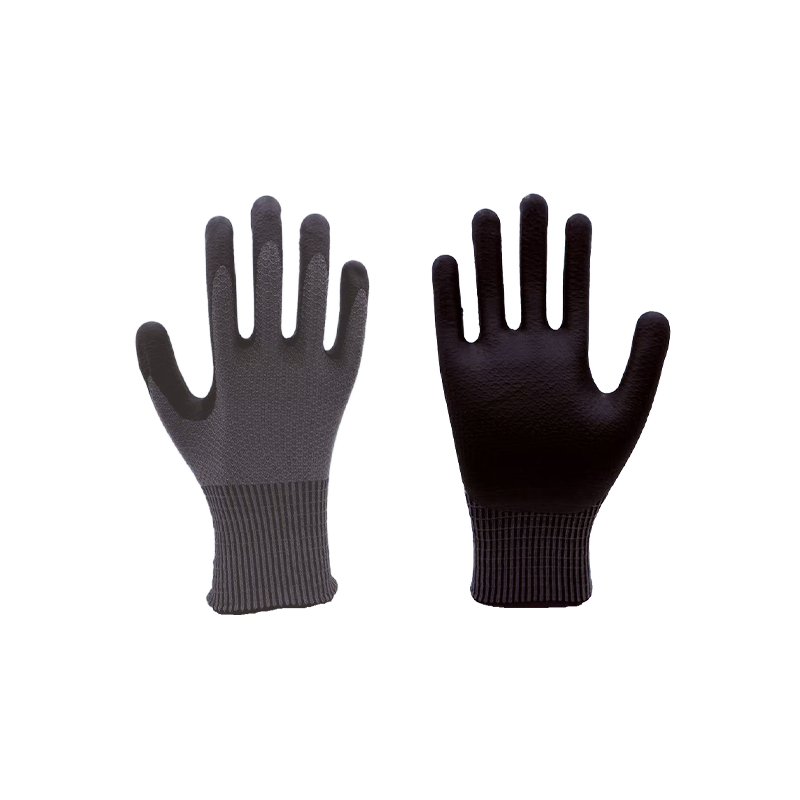 Серые высокоэффективные, устойчивые к порезам перчатки A5 13-го калибра Эти трикотажные перчатки с узором личи и покрытием из вспененного нитрила обеспечивают защиту от порезов по стандарту EN388 уровня E, сочетая гибкость, захват и износостойкость для точных и логистических задач. Посмотреть продукт →
Точки контроля качества по всему производственному потоку
Контроль качества на фабрике по производству устойчивых к порезам перчаток должен представлять собой последовательность проходов, а не одно финальное испытание. Следующие контрольные точки являются минимальными для надежной цепочки поставок:
- Входной контроль материала: проверьте тип волокна, плотность и состав покрытия на соответствие спецификации покупки.
- Отбор проб в процессе вязания: измеряйте вес перчаток и плотность стежков через определенные промежутки времени, чтобы обнаружить смещение машины.
- Проверка нанесения покрытия: контролировать вязкость раствора, время погружения и температуру отверждения.
- Испытание на устойчивость к порезам: регулярно проверяйте производственные образцы на предмет соответствия соответствующему стандарту.
- Проверка размеров и швов: проверьте длину, стиль манжет и наличие швов.
- Окончательный визуальный осмотр и упаковка: отсортируйте дефектные перчатки и проверьте правильность этикетки.
Каждые ворота должны иметь определенный план отбора проб. Фабрика, которая тестирует одну пару из партии, не осуществляет контроль качества; это выполнение жеста. На приведенной ниже диаграмме показано типичное распределение дефектов, наблюдаемых во время окончательного контроля, при производстве перчаток с покрытием, устойчивых к порезам.
- Покрытие voids 30%
- Отклонение размеров 25%
- Огрехи строчки или вязки 20%
- Загрязнение поверхности 15%
- Другие 10%
Качество покрытия и отделки: вторая половина истории
Покрытие на ладони часто отличает перчатку, которая просто устойчива к порезам, от перчатки, которую удобно носить в течение всей смены. Химический состав покрытия, вязкость, время выдержки и профиль отверждения влияют на сцепление, стойкость к истиранию и окончательные измеренные характеристики резки. Аудит должен подтвердить, что эти параметры документированы для каждого продукта и отражены в протоколе производства.
Для применений, в которых воздействие лезвий сочетается с шероховатыми поверхностями или замасленными деталями, стратегия нанесения покрытия меняет экономику перчаток. Наши устойчивые к порезам полностью погруженные абразивные перчатки являются подходящим примером: базовая пряжа из HPPE обеспечивает устойчивость к резанию, а абразивное покрытие обеспечивает долговечность. Если нанесение покрытия не контролируется, покупатель получает в наследство перчатку, которая выходит из строя на раннем этапе эксплуатации.
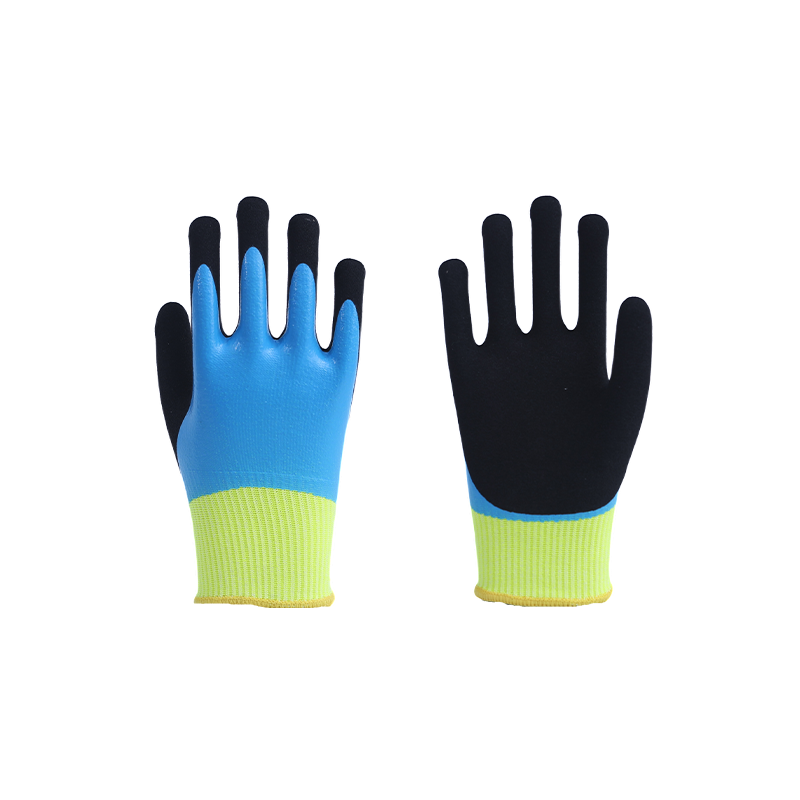 Устойчивые к порезам полностью погруженные абразивные перчатки Матовые перчатки 15-го калибра, сочетающие в себе HPPE, стекловолокно и полиэстер для порезов формата A4 и устойчивости к истиранию 4-го уровня, подходят для работы с маслянистыми или шероховатыми поверхностями. Посмотреть продукт →
Красные флажки при аудите завода по производству устойчивых к порезам перчаток
- Этикетки, на которых указан стандарт сертификации, без соответствующего отчета об испытаниях для реальной производственной линии.
- Отсутствие отслеживания партии: завод не может связать готовую партию с записями о входящих материалах.
- Станции контроля без определенных критериев «пройден» или «не пройден».
- Параметры покрытия регулируются опытом оператора, а не документированными настройками процесса.
- Оборудование для испытаний на резку, которое никогда не калибровалось или не имеет записей о калибровке.
- Разные ответы о частоте отбора проб от сотрудников отдела продаж, производства и отдела качества.
Один красный флаг не обязательно дисквалифицирует фабрику, но два или более следует рассматривать как явный предупреждающий сигнал.
Когда аудит выявляет передовые производственные возможности
Покупатели, которым нужна защита выше А5, часто ищут композитные нити, защиту от ударов или многослойное усиление ладони. Эти конструкции усложняют вязание, формование и проверку. Аудит должен изучить, как завод справляется с этой сложностью, поскольку та же дисциплина применима и к более простым продуктам.
Например, стойкие к порезам перчатки A6 с амортизацией TPR требуют этапа формования и визуальной проверки выравнивания подушечек после сборки. Если фабрика демонстрирует контролируемое производство такого уровня сложности, ее базовая линия устойчивых к порезам перчаток, скорее всего, будет соответствовать той же дисциплине качества.
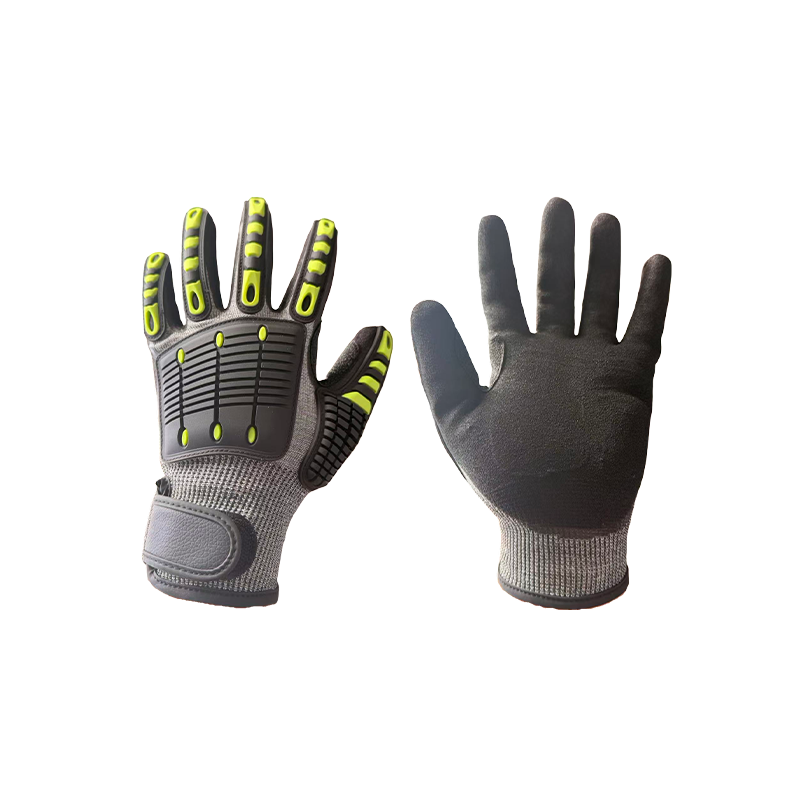 A6 Устойчивые к порезам амортизирующие перчатки TPR Благодаря подкладке 18-го калибра с вольфрамовым волокном, обеспечивающей устойчивость к порезам A6, противоударным полосам TPR и набивке на ладонях, эти перчатки подходят для металлообработки и спасательных операций с высоким риском. Посмотреть продукт →
Аудит – это не разовое мероприятие. После успешного аудита покупатель и фабрика должны согласовать частоту отбора проб, стандарты документации и каналы связи. Именно этот постоянный цикл контроля качества превращает хорошую фабрику в надежного поставщика.
Мы следуем этому принципу на наших собственных производственных линиях в Цзянсу и приветствуем покупателей, которые хотят сами проверить процесс. Если у вас есть вопросы о наших процедурах тестирования или вы хотите обсудить план аудита, с нашей командой можно связаться по страница контактов .
Часто задаваемые вопросы
В чем разница между заводским аудитом и проверкой качества?
Аудит оценивает всю систему завода: процедуры, документацию, отслеживаемость и контроль процессов. Инспекция подтверждает, что конкретная партия соответствует согласованным спецификациям. И то, и другое необходимо для надежного поиска устойчивых к порезам перчаток.
Как часто следует проверять фабрику по производству устойчивых к порезам перчаток?
Как минимум один раз в год для постоянного поставщика и перед первым крупным заказом для нового поставщика. Серьезное изменение линейки, приобретение компании или высокий уровень несоответствий должны вызывать дополнительный аудит.
Гарантирует ли заводской аудит, что каждая перчатка устойчива к порезам?
Никакой аудит не может гарантировать каждую отдельную единицу. Хорошо проведенный аудит снижает риск, проверяя работоспособность производственного процесса, калибровку оборудования и достаточно агрессивный план отбора проб, чтобы уловить отклонения перед отправкой.
Какой уровень устойчивости к порезам следует указать при работе с металлами?
Для легкого листового металла и общей сборки обычно используется диапазон от A4 до A5. Для тяжелой штамповки, работы со стеклом и острых открытых краев больше подходит формат A6 и выше. Аудит должен подтвердить, что заводской метод испытаний соответствует вашему целевому уровню.